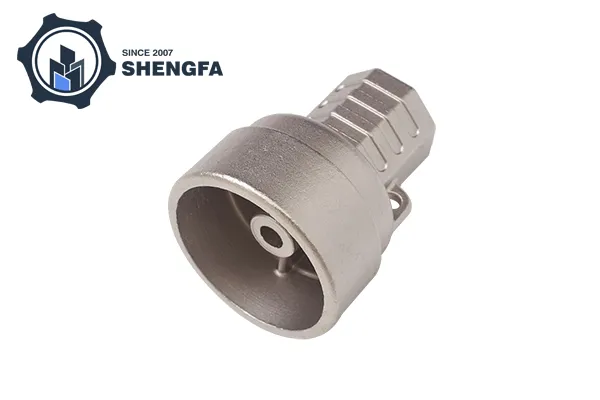
Các thành phần kim loại phức tạp thường tạo ra một vấn đề sản xuất cơ bản: hình học càng phức tạp thì càng khó sản xuất chính xác nếu không thêm nhiều bước gia công hoặc lắp ráp.Bộ phận đúc đầu tư bằng thép không gỉđưa ra một cách thực tế để tạo ra các hình dạng khó hoặc đôi khi không kinh tế khi sản xuất từ vật liệu rắn.
Nhưng điều này không có nghĩa là mọi hình dạng phức tạp đều có thể được đúc thành công. Những bức tường mỏng, những lối đi hẹp, những đoạn chuyển tiếp sắc nét, những khoang sâu và những khe hở nhỏ đều đặt ra những yêu cầu khác nhau trong quá trình đúc. Câu hỏi thực sự không chỉ đơn giản là liệu việc đúc mẫu đầu tư bằng thép không gỉ có thể tạo ra các hình dạng phức tạp hay không, mà là quá trình này có thể đi được bao xa trong khi vẫn duy trì được dòng chảy kim loại ổn định, kiểm soát kích thước và chất lượng bề mặt có thể sử dụng được.
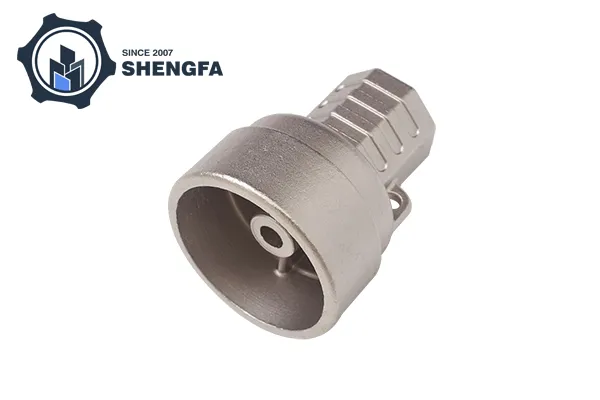
Quá trình đúc mẫu bắt đầu bằng mẫu sáp hoặc polyme chi tiết. Một lớp vỏ gốm được chế tạo xung quanh mẫu, sau đó mẫu được loại bỏ và thép không gỉ nóng chảy được đổ vào khoang tạo thành.
Vì khuôn được tạo xung quanh hình dạng thực tế của bộ phận nên quy trình này không hoàn toàn phụ thuộc vào việc dụng cụ cắt tiếp cận mọi bề mặt. Đây là một trong những lợi thế chính của nó đối với các bộ phận phức tạp.
Các tính năng thường có thể được tích hợp vào một lần truyền bao gồm:
Đối với một thành phần được gia công, việc tạo ra các tính năng này có thể yêu cầu một số thiết lập, công cụ chuyên dụng hoặc các thành phần riêng biệt được nối sau đó. Đúc mẫu chảy có thể giảm số lượng hoạt động sản xuất riêng lẻ bằng cách tạo thêm hình học trực tiếp trong khuôn.
Những bức tường mỏng cũng có thể thực hiện được, nhưng chúng nằm trong số những đặc điểm nhạy cảm hơn trong quá trình đúc mẫu chảy.
Khi các bộ phận đúc đầu tư bằng thép không gỉ nóng chảy đi vào một phần mỏng, kim loại sẽ mất nhiệt nhanh chóng do khuôn xung quanh hấp thụ nhiệt. Nếu kim loại đông cứng trước khi khoang được lấp đầy hoàn toàn thì có thể xảy ra các khuyết tật như chạy sai hoặc các phần không hoàn chỉnh.
Một số biến số ảnh hưởng đến việc liệu một bức tường mỏng có thể được lấp đầy thành công hay không:
| Nhân tố | Hiệu ứng trên các phần mỏng |
|---|---|
| Độ dày của tường | Xác định tốc độ mất nhiệt của kim loại |
| Nhiệt độ rót | Ảnh hưởng đến tính lưu động của kim loại |
| Thành phần hợp kim | Các lớp khác nhau hoạt động khác nhau trong quá trình điền |
| Nhiệt độ vỏ | Ảnh hưởng đến tốc độ đông đặc |
| Thiết kế cổng | Kiểm soát cách kim loại nóng chảy tiếp cận các khu vực mỏng |
| Phần hình học | Sự chuyển tiếp đột ngột có thể làm gián đoạn dòng chảy kim loại |
| Kích thước đúc | Các bộ phận lớn hơn có thể yêu cầu các chiến lược lấp đầy khác nhau |
Đây là lý do tại sao không có độ dày thành tối thiểu phổ quát duy nhất áp dụng cho mọi vật đúc đầu tư bằng thép không gỉ. Giới hạn thực tế phụ thuộc vào hợp kim, kích thước thành phần, hệ thống vỏ, nhiệt độ đúc và hình dạng tổng thể.
Một lỗi phổ biến là chỉ đánh giá một thành phần bằng thành mỏng nhất của nó. Trong thực tế, toàn bộ hình dạng xác định mức độ dễ dàng mà kim loại nóng chảy có thể chạm tới bức tường đó.
Ví dụ, một đường gân mỏng ngắn nối với một phần tương đối dày có thể dễ dàng lấp đầy hơn một bức tường mỏng dài, biệt lập. Tương tự, một bề mặt cong mỏng có thể hoạt động khác với một mặt phẳng mỏng.
Do đó, nhà thiết kế nên xem xét:
Thành mỏng càng dài thì nguy cơ đông cứng sớm trước khi khoang được lấp đầy hoàn toàn càng lớn.
Các phần mỏng được kết nối với khối lượng lớn hơn có thể gặp phải sự khác biệt trong quá trình làm mát và hóa rắn. Sự chuyển tiếp thích hợp có thể giúp giảm ứng suất cục bộ và các khuyết tật đúc.
Các góc nhọn bên trong có thể làm phức tạp dòng chảy kim loại và tạo ra sự tập trung ứng suất. Bán kính nhỏ thường dễ quản lý hơn so với chuyển đổi 90 độ đột ngột.
Các kênh bên trong phải cho phép kim loại nóng chảy đi vào và không khí hoặc khí thoát ra ngoài. Những lối đi cực kỳ hẹp hoặc sâu có thể trở nên khó tái tạo một cách nhất quán hơn.
Đúc mẫu chảy thường có hình dạng phức tạp, nhưng có những ranh giới thực tế.
Một thiết kế có thể trở nên khó khăn khi nó kết hợp nhiều đặc điểm cực đoan cùng một lúc—ví dụ: một bức tường rất mỏng, một khoang hẹp dài, một lối đi bên trong sâu và một khe hở nhỏ.
Tại thời điểm đó, câu hỏi thay đổi từ “Có thể truyền được không?” thành “Nó có thể được truyền nhất quán không?”
Sự khác biệt này rất quan trọng đối với việc lập kế hoạch sản xuất. Một hình học có thể được tạo ra một lần trong các điều kiện được kiểm soát cẩn thận có thể không phù hợp cho quá trình sản xuất lặp lại ổn định nếu khoảng thời gian xử lý quá hẹp.
Thép không gỉ bao gồm nhiều họ hợp kim khác nhau, bao gồm các loại austenit, martensitic, ferritic và các loại làm cứng kết tủa. Hành vi casting của họ không giống nhau.
Lớp được chọn có thể ảnh hưởng đến:
Vì lý do này, việc lựa chọn vật liệu nên diễn ra cùng lúc với thiết kế đúc thay vì sau khi hình học đã được hoàn thiện.
Ví dụ: loại thép không gỉ được chọn chủ yếu để chống ăn mòn có thể yêu cầu xem xét quy trình khác với loại được chọn để có độ cứng hoặc độ bền cơ học cao hơn.
Quá trình này trở nên đặc biệt hữu ích khi một số tính năng phức tạp cần được tích hợp vào một thành phần kim loại.
Hãy xem xét vỏ bằng thép không gỉ có các lối đi cong, phần trùm lắp, các gân mỏng và hình dạng bên ngoài không đều. Gia công toàn bộ hình dạng từ một khối rắn có thể tạo ra sự lãng phí vật liệu đáng kể và yêu cầu nhiều hướng gia công.
Đúc đầu tư có thể tạo thành nhiều hình học cơ bản trước tiên. Sau đó, việc gia công có thể được dành riêng cho các bề mặt yêu cầu dung sai, ren, khu vực bịt kín hoặc lỗ chính xác chặt chẽ hơn.
Sự kết hợp này thường thực tế hơn việc mong đợi việc đúc hoặc gia công để thực hiện mọi thao tác.
Đúc mẫu chảy có thể đạt được các bề mặt tương đối chi tiết, nhưng không phải mọi tính năng nhất thiết phải được giữ nguyên ở trạng thái đúc.
Các khu vực gia công sau đúc điển hình bao gồm:
Điều quan trọng là phân biệt giữa độ phức tạp của hình dạng và độ chính xác về chiều.
Đúc mẫu chảy rất phù hợp để tạo hình các hình dạng phức tạp. Gia công CNC vẫn phù hợp hơn khi bề mặt yêu cầu dung sai kích thước đặc biệt chặt chẽ hoặc độ bóng bề mặt được kiểm soát.
Một sửa đổi nhỏ đối với mô hình CAD đôi khi có thể tạo ra sự khác biệt đáng kể đối với hoạt động truyền.
Những cân nhắc thiết kế hữu ích bao gồm:
Sự thay đổi đột ngột từ phần mỏng sang phần dày có thể tạo ra sự làm mát không đồng đều. Sự chuyển đổi dần dần có thể cung cấp một mô hình hóa rắn dễ dự đoán hơn.
Việc thêm bán kính phù hợp có thể cải thiện dòng chảy kim loại và giảm nồng độ ứng suất cục bộ.
Sự khác biệt lớn về độ dày của mặt cắt có thể tạo ra tốc độ làm mát khác nhau và làm tăng khả năng xảy ra các vấn đề liên quan đến co ngót.
Mặc dù việc đúc mẫu không yêu cầu cân nhắc về dự thảo giải phóng khuôn giống như việc đúc khuôn thông thường, nhưng mẫu tổng thể và thiết kế vỏ vẫn cần phải đáp ứng các yêu cầu sản xuất và loại bỏ mẫu.
Các bề mặt yêu cầu gia công sau đúc phải được xác định trong quá trình thiết kế thay vì thêm vào sau đó.
Hình học bên ngoài thường dễ kiểm tra hơn hình học bên trong. Khi một thành phần chứa các lối đi bên trong hoặc các khoang kín, việc xác minh trở nên quan trọng hơn.
Tùy thuộc vào bộ phận, việc kiểm tra có thể bao gồm:
Kiểm tra bằng Tia X đặc biệt hữu ích khi không thể xác định được các khuyết tật bên trong từ bên ngoài. Nó có thể bộc lộ một số dạng xốp, co ngót hoặc tạp chất nhất định mà không cần cắt rời thành phần.
Đúc mẫu chảy có xu hướng có ý nghĩa khi một bộ phận kết hợp hình học phức tạp, kích thước tương đối nhỏ hoặc trung bình, các tính năng khó gia công và nhu cầu giảm số lượng các chi tiết lắp ráp.
Nó có thể kém hấp dẫn hơn khi:
Do đó, quy trình tốt nhất phụ thuộc vào toàn bộ thành phần chứ không phải một tính năng hấp dẫn.
Trước khi lựa chọn đúc đầu tư bằng thép không gỉ, một số câu hỏi cần được trả lời:
Trả lời sớm những câu hỏi này có thể tiết lộ các vấn đề đúc tiềm ẩn trước khi bắt đầu chế tạo dụng cụ và sản xuất.
Đúc đầu tư bằng thép không gỉ có thể xử lý các hình dạng phức tạp và các đặc điểm thành mỏng, nhưng khả năng của nó không phải là giới hạn. Kết quả thành công phụ thuộc vào mối quan hệ giữa độ dày thành, hình học, lựa chọn hợp kim, nhiệt độ kim loại, điều kiện vỏ, thiết kế cổng và đặc tính hóa rắn.
Ứng dụng mạnh nhất không chỉ đơn giản là một bộ phận có hình dạng phức tạp. Nó là một thành phần mà hình học phức tạp có thể được hình thành một cách hiệu quả thông qua quá trình đúc trong khi các khu vực quan trọng về độ chính xác được hoàn thiện thông qua gia công và được xác minh thông qua kiểm tra thích hợp.
Do đó, đối với các bộ phận đúc đầu tư bằng thép không gỉ, cách tiếp cận hữu ích nhất là đánh giá hình học hoàn chỉnh thay vì tập trung vào một con số độ dày thành tối thiểu duy nhất. Quá trình đúc được thiết kế tốt sẽ hoạt động với đặc tính của thép không gỉ nóng chảy thay vì buộc quá trình này phải tái tạo các đặc điểm mà về cơ bản là khó lấp đầy hoặc đông đặc một cách nhất quán.
-